Soğuyan havalarda 3D yazıcınızın baskı kalitesini korumak için kayış gerginliği, lineer ray yağlaması, tabla sensörü (ABL) hassasiyeti ve PID sıcaklık kalibrasyonunu kapsayan 4 adımlık pratik kış öncesi mekanik bakım kontrol listesi.
Sonbahar ve kış aylarında atölye veya oda sıcaklığının 24–26°C seviyelerinden 15–18°C bandına gerilemesi, 3D yazıcılarda yalnızca filamentin soğuma davranışını değil, doğrudan cihazın mekanik toleranslarını da değiştirir. Alüminyum sigma profillerin ısıl büzülmesi, kauçuk zamanlama kayışlarının sertleşmesi, kızak yağlarının viskozitesinin (akışkanlık direncinin) artması ve ısıtıcı blokların yaşadığı ısı kaybı; kış aylarında sıkça aranan 3D yazıcı sorunları ve beklenmedik baskı hatalarının ana kaynağıdır.
Cihazınızı kış şartlarına hazırlamak, olası 3D yazıcı yedek parça maliyetlerini ve uzun süreli arıza duruşlarını önlemenin en etkili yoludur. Filament nemi ve ortam sıcaklığı yönetimine odaklandığımız Mevsimsel 3D Baskı Rehberi: Sıcaklık, Nem ve Filament Kurutma Yönetimi yazımızın tamamlayıcısı olan bu rehberde, 3D yazıcılar bakım disiplini kapsamında kış öncesi uygulamanız gereken 4 adımlık mekanik kontrol listesini inceliyoruz.
Kış Öncesi 4 Adımlık Mekanik Bakım Özeti
Bakım adımlarının detaylarına geçmeden önce, soğuk havalarda hangi bileşenin neden etkilendiğini ve uygulanması gereken temel müdahaleleri aşağıdaki kontrol tablosundan inceleyebilirsiniz:
| Bakım Adımı | Kışın Oluşan Fiziksel Etki | Karşılaşılan Baskı Sorunu | Uygulanacak Pratik Müdahale |
|---|---|---|---|
| 1. Kayış Gerginliği ve Kasnaklar | Alüminyum şasi büzülür, GT2 kayış sertleşir ve gerilim dengesi bozulur. | Katman kayması (Layer Shift), dairesel deliklerin ovalleşmesi, yüzey dalgalanması (Ghosting). | 85–110 Hz frekans kontrolü, kasnak setskur (grub screw) sıkımı ve Input Shaping yenilemesi. |
| 2. Lineer Ray ve Vidalı Mil Yağlaması | Eski ve tozlu gres soğukta katılaşır, bilyeli arabalarda sürtünme direnci artar. | Eksenlerde takılma, metalik gıcırtı, Z-banding (yatay katman çizgileri) ve step motor adım kaçırması. | Eski yağın temizlenmesi, lineer raylara ince sıvı PTFE yağ, Z millerine sentetik PTFE gres sürülmesi. |
| 3. Tabla Sensörleri (ABL) ve Z-Offset | Soğuk tabla ile sıcak tabla arasındaki termal genleşme farkı büyür, sensör sapması oluşur. | İlk katmanın yapışmaması, nozülün tablayı kazıması veya köşelerde kalkma (Warping). | 10 dakika Heat Soak (ön ısıtma) sonrası ABL kalibrasyonu, Load Cell/CR-Touch temizliği ve Z-Offset ince ayarı. |
| 4. PID Kalibrasyonu ve Isıl Donanım | Soğuk ortam havası hotend ve tabladan daha hızlı ısı çalar, sıcaklık dalgalanır. | Isınma hatası (Heating Failed / Thermal Runaway), katmanlar arası ton farkı ve düzensiz ekstrüzyon. | Hotend silikon çorap kontrolü, termistör/klemens sıkılığı ve kış sıcaklığında yeni PID Autotune testi. |
1. Adım: Kayış Gerginliği (Belt Tension) ve Kasnak Kontrolü
3D yazıcıların iskeletini oluşturan alüminyum ekstrüzyon profiller (2020 veya 2040 sigma profiller), ortam sıcaklığı 10°C düştüğünde mikro düzeyde büzülürken; fiberglas takviyeli neopren veya poliüretan GT2 zamanlama kayışları soğukta elastikiyetini kaybederek sertleşir. Bu iki fiziksel değişim birleştiğinde, yaz aylarında ideal olan kayış gerginliği kış başında ya aşırı gevşeyerek diş atlamasına ya da aşırı gerilerek step motor rulmanlarına yük binmesine yol açar.
Topluluk Deneyimi: StepperSkip topluluğundaki Layer shift (katman kayması) sorunu ve çözümü ile 3D yazıcıda boyutsal hassasiyet sorunu yaşamak konularında kullanıcılarımızın en sık tespit ettiği kök neden, mevsim geçişlerinde gevşeyen X/Y eksen kayışlarıdır. Özellikle 1.5 aydır kullanılmayan yazıcının baskıları bozuk çıkıyor başlığında da görüldüğü üzere, bir süre yatan cihazlarda ilk kontrol edilmesi gereken nokta kayış gerginliğidir.
Uygulama Kontrol Listesi
- Fiziksel Aşınma ve Diş Kontrolü: X ve Y ekseni kayışlarının iç yüzeyindeki dişleri kontrol edin. Kayış kenarlarında siyah kauçuk tozu birikimi varsa kayış kasnak flanşına sürtüyor demektir; avara kasnak (idler pulley) hizasını düzeltin.
- Akustik Frekans (Hz) ile Gerginlik Ayarı: Baskı kafasını eksenin tam ortasına getirin ve kayışı gitar teli gibi parmağınızla çekin. Akıllı telefonunuza indireceğiniz bir spektrum analizörü (veya üreticinin resmi frekans uygulaması) ile sesi ölçün; çoğu Kartezyen ve CoreXY yazıcı için ideal aralık 85 Hz ile 110 Hz (tok bir bas tınısı) bandındadır.
- Motor Kasnağı Setskur (Grub Screw) Sıkımı: Step motor miline bağlı dişli kasnakların üzerindeki minik siyah setskur vidalar (grub screws) soğuk-sıcak döngülerinde gevşeyebilir. Birinci vidanın motor milinin düz yüzeyine (D-shaft) tam dik bastığından emin olarak alyan anahtarıyla sıkılığını kontrol edin.
- Input Shaping (Titreşim Telafisi) Yenilemesi: Bambu Lab P1S, Bambu Lab A1 Combo veya Creality K1 gibi ivmeölçer sensörlü yüksek hızlı cihazlarda kayış gerginliğini ayarladıktan sonra cihaz menüsünden Vibration Compensation / Input Shaping kalibrasyonunu mutlaka yeniden çalıştırın. Eski rezonans verileriyle baskıya devam etmek yüzeyde hayalet izlerine (ghosting/ringing) neden olur.
2. Adım: Lineer Ray, Vidalı Mil ve POM Tekerlek Bakımı
Kış aylarında atölye sıcaklığı düştüğünde, eksenlerin üzerindeki mevcut gres ve sıvı yağların viskozitesi artar (ağdalaşır). Yaz boyu havadaki toz ve mikro filament partiküllerini toplayan eski yağ tabakası, soğuk havada sertleşerek bilyeli rulmanların içinde çamurumsu bir direnç oluşturur. Bu durum hem eksen hareketlerini yavaşlatır hem de yüksek hızlı geçişlerde step motorların adım kaçırmasına yol açar.
Eksen Tipine Göre Doğru Temizlik ve Yağlama
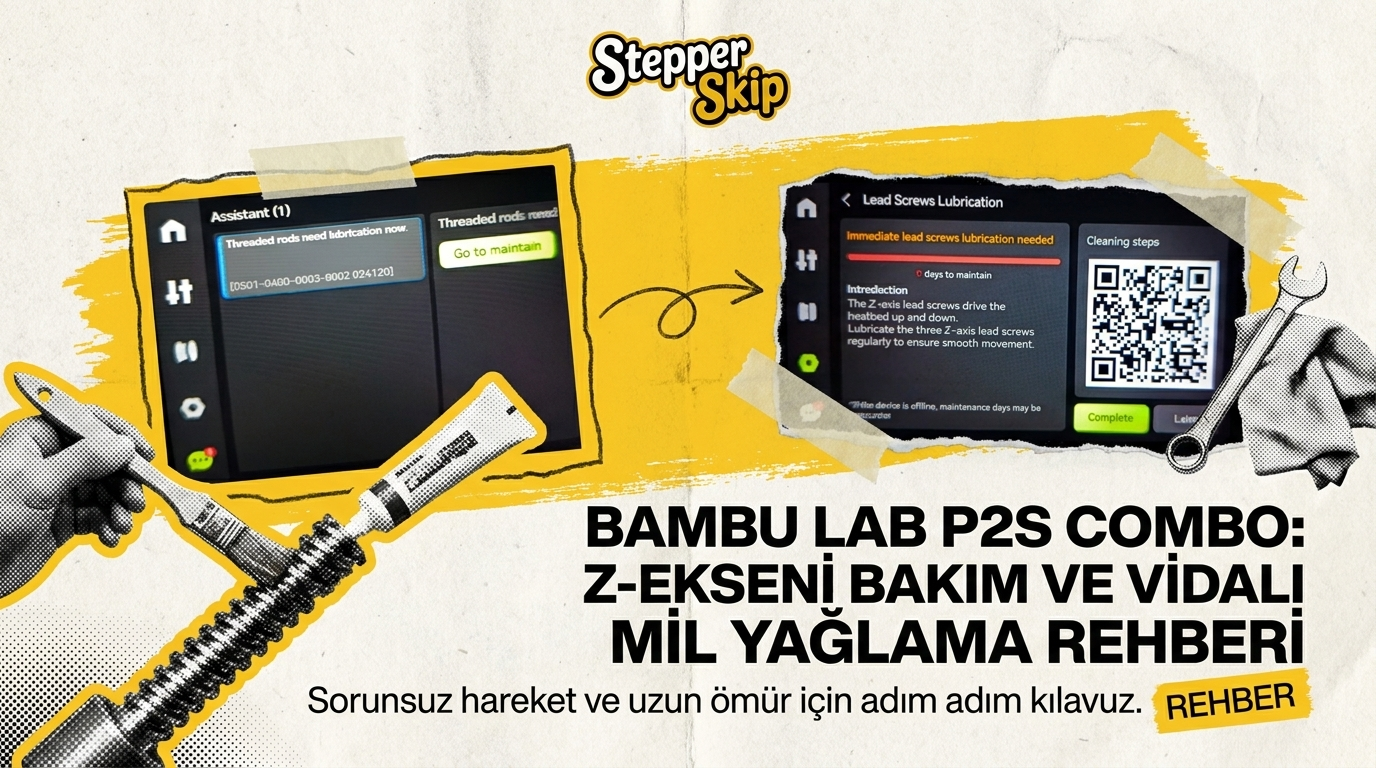
- Z Ekseni Vidalı Milleri (Lead Screws): Isıtıcı tablayı veya X köprüsünü taşıyan dişli millerin üzerindeki eski, kararmış yağı tüy bırakmayan mikrofiber bezle tamamen silin. Ardından 3D Yazıcı Bakım Rehberi: Hangi Yağ Nereye Sürülür? içeriğimizde detaylandırdığımız gibi PTFE (Teflon) katkılı sentetik beyaz gres uygulayın. Özellikle Bambu Lab P2S Combo gibi cihazlarda karşılaşılan periyodik uyarılar için Bambu Lab P2S Combo Z Ekseni Bakım ve Vidalı Mil Yağlama Rehberi adımlarını takip edebilirsiniz.
- Lineer Raylar ve Çelik Miller (Linear Rails & Rods): Bambu Lab A1 veya Creality K2 Plus gibi metal lineer ray kullanan sistemlerde kışın kalın gres kullanmaktan kaçının; soğukta sertleşen gres bilyelerin dönmesini engeller. Ray yüzeyini temizledikten sonra birkaç damla ince sıvı sentetik makine yağı (Super Lube Oil vb.) damlatarak kafayı elinizle tam strok hareket ettirin. (Pas sökücü standart WD-40 ürünlerini asla yağlayıcı olarak kullanmayın).
- Karbon Fiber Çubuklar (Carbon Rods): Bambu Lab X1 Carbon ve P1 serisindeki karbon X ekseni çubuklarına kesinlikle sıvı yağ veya gres sürmeyin. Bu çubukları yalnızca %99 saf İzopropil Alkol (İPA) sıkılmış temiz bir mikrofiber bezle silerek gözeneklerde biriken siyah tozları arındırın.
- V-Slot POM Tekerlekler ve Eksantrik Somunlar: Creality Ender 3 V2 veya Creality Ender 3 V3 SE gibi POM tekerlekli cihazlarda alüminyum kanalları kuru bezle temizleyin (yağ sürmeyin). Soğukta büzülen tekerleklerde boşluk oluştuysa, eksantrik somunu (eccentric nut) anahtarla çeyrek tur çevirerek tekerleğin profile tatlı-sert (parmakla zorlanarak dönecek kadar) tutunmasını sağlayın.
3. Adım: Tabla Sensörleri (ABL) Hassasiyeti ve Sıcak Kalibrasyon
Kış aylarında ilk katman hatalarının patlama yapmasının en büyük nedeni, otomatik seviyeleme (Auto Bed Leveling - ABL) sensörlerinin soğuk tabla veya tam genleşmemiş şasi üzerinde ölçüm yapmasıdır. Endüktif/kapasitif problar (PINDA vb.) ortam sıcaklığı değişimlerinden doğrudan etkilenirken; 3D Yazıcı'da Otomatik Kalibrasyon tartışmasında vurgulandığı üzere piezoelektrik (Load Cell / Strain Gauge) sensörler de nozül ucunda soğuktan donmuş küçücük bir plastik kalıntısından dolayı hatalı Z-Offset değeri okuyabilir.
Adım Adım Sensör ve İlk Katman Kış Protokolü
- Nozül Ucu ve Silikon Fırça Temizliği: Load Cell tabanlı yazıcılarda (Bambu Lab serisi, K1 serisi, Ender 3 V3 CoreXZ vb.) nozül doğrudan tablaya dokunarak sıfırlama yapar. Kalibrasyon öncesinde nozülü 200°C'ye ısıtıp tel fırça veya kağıt havluyla ucundaki plastik kalıntısını tamamen temizleyin; tablanın arkasındaki silikon silme pedinin (nozzle wiper) aşınmadığından emin olun.
- 10 Dakika "Heat Soak" (Termal Dengeleme) Kuralı: Kışın 16°C olan bir odada tablayı 60°C'ye ayarladığınızda, termistör 1 dakika içinde 60°C'ye ulaştığını söyler; ancak alüminyum alt tabla ve PEI sacın kenarları henüz 40–45°C civarındadır ve genleşmesini tamamlamamıştır. Kalibrasyonu veya büyük baskıları başlatmadan önce tablayı hedef sıcaklığa getirip 5 ila 10 dakika bekleyin (Heat Soak).
- Sıcak Tabla Üzerinde ABL ve Z-Offset Kalibrasyonu: Termal denge sağlandıktan sonra tam otomatik tabla seviyeleme (Bed Mesh) işlemini çalıştırın. Ardından tek katmanlı bir test baskısı alarak Z-Offset değerini kontrol edin; Bambu Lab A1 Combo ilk katman hatası veya köşelerden ayrılma yaşıyorsanız Z-Offset'i 0.02 mm yaklaştırarak ilk katman ezilmesini (squish) güçlendirin.
- PEI Tabla Yüzeyinin Kış Temizliği: Soğuk havalarda yüzey enerjisi düşen PEI tabla bakımı için yalnızca kolonya veya alkol kullanmak yetmez. Tablayı lavaboda ılık su ve parfümsüz bulaşık deterjanıyla yıkayarak gözeneklerdeki görünmez yağ katmanını sıfırlayın.
4. Adım: PID Kalibrasyonu, Hotend Silikon Çorap ve Isıl Güvenlik
Yazın 28°C'lik bir odada 220°C'yi koruyan hotend ısıtıcı fişeği ile kışın 15°C'lik serin bir odada çalışan ısıtıcı fişeğin güç tüketim eğrisi tamamen farklıdır. Ortam havası soğudukça ve parça soğutma fanı (Part Cooling Fan) bu soğuk havayı doğrudan ısıtıcı bloğun üzerine üfledikçe, yazıcı ani sıcaklık düşüşleri yaşar. Nitekim topluluğumuzda sıkça sorulan Creality Ender 3 V3 CoreXZ CL2529 hatası veya Heating Failed / Thermal Runaway uyarılarının önemli bir kısmı kış aylarındaki bu ısı kaybından kaynaklanır.
Isıl Kararlılık İçin Yapılması Gerekenler
- Silikon Çorap (Silicone Sock) Kontrolü: Hotend ısıtıcı bloğunu saran silikon kılıfı çıkarıp yırtık, gevşeme veya yanık olup olmadığını kontrol edin. Silikon çorap, parça soğutma fanından gelen soğuk kış havasının ısıtıcı bloğu şoklamasını engelleyen en kritik yalıtım parçasıdır; yıpranmışsa mutlaka yeni bir yedek parçayla değiştirin.
- Kış Sıcaklığında PID Autotune (Otomatik Sıcaklık Kalibrasyonu): Yazıcınızın anakartına soğuk ortamda ısıtıcıyı hangi frekansla beslemesi gerektiğini öğretmek için kış başında PID kalibrasyonu yapın. Klipper tabanlı yazıcılarda konsoldan PID_CALIBRATE HEATER=extruder TARGET=220 ve tabla için PID_CALIBRATE HEATER=heater_bed TARGET=60 komutlarını (Marlin cihazlarda ise M303 E0 S220 C8 veya ekran menüsündeki PID Autotune seçeneğini) çalıştırarak yeni katsayıları kaydedin (SAVE_CONFIG / M500).
- Anakart Klemensleri ve Güç Kaynağı (PSU) Kontrolü: Kışın ısıtıcı tabla hedef sıcaklığı korumak için güç kaynağından daha uzun süre yüksek akım çeker. Anakart üzerindeki ısıtıcı tabla (Heated Bed) ve güç girişi vidalı klemenslerinin gevşemediğinden, kablo uçlarında kararma olmadığından ve PSU voltaj anahtarının 230V konumunda olduğundan emin olun.
Mekanik Bakımın Ötesi: Ne Zaman Yedek Parça veya Teknik Servis Gerekir?
Kış öncesi uyguladığınız bu 4 adımlık bakım protokolü, rutin baskı kusurlarının %90'ını henüz oluşmadan engeller. İster kendi atölyenizde hobi amaçlı 3D yazıcı ile yapılan ürünler geliştiriyor olun, ister müşterileriniz için 3D baskı kişiye özel tasarımlar ve ticari 3D baskı ürünleri üretiyor olun; mekanik olarak bakımlı bir makine size saatler süren baskılarda tam güven verir. Benzer şekilde dışarıdan 3D yazıcı ile ürün yaptırmak isteyen kullanıcıların da ilk aradığı kriter, katman kayması olmayan boyutsal olarak tutarlı parçalardır.
Ancak bakım sırasında aşağıdaki donanımsal yıpranmaları tespit ederseniz, kalibrasyon tek başına yeterli olmayacaktır:
- Yedek Parça Değişimi Gerektiren Durumlar: İçindeki çelik/fiberglas telleri kopmuş zamanlama kayışları, bilyeleri dağılmış ve el ile kaydırıldığında takılan lineer ray arabaları, kablosu kırıldığı için anlık eksi (-) derece okuyan termistörler ve ucu genişlemiş pirinç nozüller vakit kaybetmeden güvenilir bir 3D yazıcı mağazası üzerinden temin edilecek orijinal 3D yazıcı yedek parça bileşenleriyle yenilenmelidir.
- Profesyonel Teknik Servis Müdahalesi: Anakart MOSFET yanıkları, step motor sürücü arızaları veya gönyesi bozulmuş şasi problemleri gibi ileri düzey donanım arızalarında (özellikle kullanıcıların sıkça aradığı İstanbul, İzmir veya 3D yazıcı tamir Ankara gibi yerel teknik servis noktalarında) uzman desteği almadan önce sorunu doğru teşhis etmek hem zaman hem maliyet kazandırır. Cihazınızın verdiği spesifik hata kodlarını ve parça uyumluluklarını StepperSkip topluluk forumunda paylaşarak deneyimli üreticilerden anında çözüm önerisi alabilirsiniz.