Saatlerce süren 3D baskılarınız muz gibi bükülüp köşelerden havaya mı kalkıyor? Termal büzülme (Warping) mekaniğini, 7 adımda kesin çözüm yöntemlerini ve filament bazlı tabla-fan parametrelerini inceliyoruz.
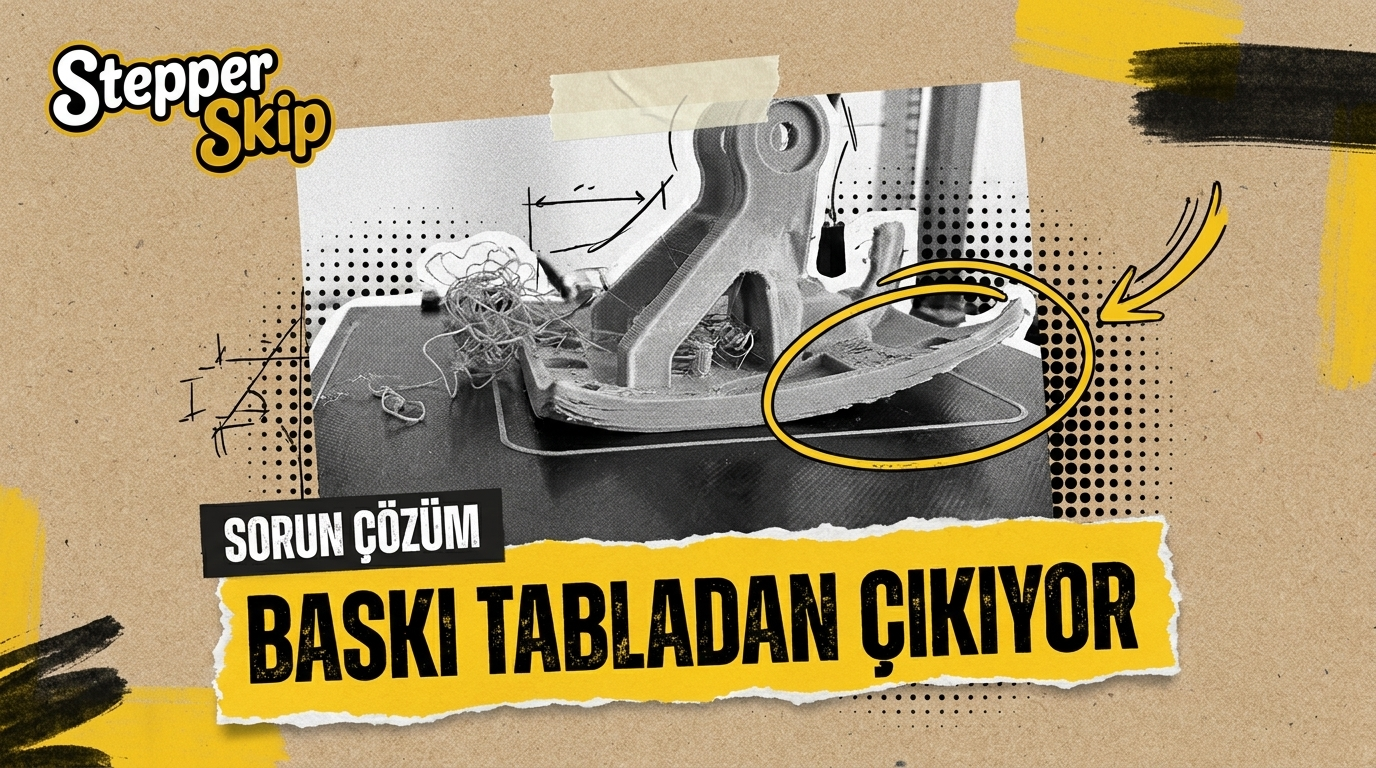
Saatlerce süren bir 3D baskının sonlarına yaklaştığınızı düşünün: üst katmanlar kusursuz ilerlerken birden modelin keskin köşelerinin tabladan yukarı doğru kıvrıldığını (Warping) veya tüm parçanın tabladan koparak "spagetti" felaketine dönüştüğünü fark edersiniz. Özellikle ABS, ASA, Naylon (PA) gibi mühendislik filamentlerinde ve geniş tabanlı PLA/PETG parçalarında görülen bu sorun, tamamen termodinamik büzülme (thermal contraction) ve iç gerilim birikimiyle ilgilidir.
Bu rehberde, 3D baskıların tabladan çıkmasına yol açan fiziksel nedenleri ve baskılarınızın ilk katmandan son katmana kadar tablaya kilitlenmesini sağlayacak 7 adımlı mühendislik protokolünü inceliyoruz.
Warping (Kıvrılma) Sorunu Neden Olur?
Eritilmiş termoplastik filament nozülden çıkıp tablaya serildiğinde 200°C ile 280°C arasındadır. Üst katmanlar basıldıkça alt katmanlar soğumaya ve hacimsel olarak büzülmeye (küçülmeye) başlar. Üstteki sıcak katmanlar soğurken alttaki katmanları içe ve yukarı doğru çeker. Bu iç gerilim kuvveti, ilk katmanın tablaya tutunma kuvvetini (adezyon) aştığı anda parça en zayıf noktası olan keskin köşelerden muz gibi yukarı doğru kıvrılarak tabladan ayrılır.
Topluluk Notu: StepperSkip topluluğundaki Warping sorunu için çözüm önerileri tartışmasında da vurgulandığı üzere, tek başına tabla sıcaklığını artırmak veya kapalı kasa kullanmak her zaman yeterli olmaz; yüzey kimyası, ilk katman ezilmesi (squish), soğutma fanı rejimi ve dilimleyici (slicer) geometrisi birlikte optimize edilmelidir.
1. Adım: İlk Katman Kalibrasyonu, Z-Offset (Squish) ve Hız Ayarları
Bir 3D baskının tablaya tutunma kapasitesini ilk katmanın mikroskobik temas alanı belirler. Filament tablaya sadece "bırakılırsa" tutunamaz; yüzeye kontrollü bir basınçla ezilerek (Squish) serilmelidir.
Z-Offset ve İlk Katman Ezilmesi (Squish)
Nozül tablaya çok uzaksa filament yuvarlak bir ip gibi yüzeyde kalır ve hatlar arasında boşluklar oluşur. İdeal Z-Offset ayarında, ekstrüde edilen plastik üstü düzleşmiş oval bir kesit alır ve yanındaki hatla boşluksuz kaynaşır. Özellikle Creality K1 ilk katman performansı veya Ender 3 V3 tabla kalibrasyonu konularında sorun yaşayan kullanıcıların, otomatik seviyeleme (ABL) sonrasında First Layer Test (tek katmanlı kare testi) basarak Z-Offset değerini 0.02 mm'lik adımlarla ince ayarlaması önerilir.
İlk Katman Hızı ve Çizgi Genişliği (Line Width)
- İlk Katman Hızı: Yazıcınız 300-500 mm/s hızlara çıkabilse bile ilk katmanı 20-35 mm/s aralığında yazdırın. Düşük hız, eriyik plastiğin PEI tablanın mikro gözeneklerine nüfuz etmesi için gereken süreyi tanır.
- İlk Katman Çizgi Genişliği: Dilimleyicide (OrcaSlicer, Bambu Studio, PrusaSlicer veya Cura) 0.4 mm nozül için ilk katman çizgi genişliğini 0.48 mm - 0.56 mm (%120-%140) olarak ayarlayın. Daha geniş hat, tablaya uygulanan basıncı ve yüzey temasını doğrudan artırır.
2. Adım: Tabla Temizliği (Bulaşık Deterjanı vs. İzopropil Alkol)
Tablaya elinizle dokunduğunuzda kalan mikroskobik parmak izi yağları veya önceki baskılardan kalan polimer kalıntıları, plastik ile tabla arasında görünmez bir ayırıcı bariyer oluşturur. Bambu Lab A1 ilk katman hatası yaşayan pek çok kullanıcının gözden kaçırdığı en kritik nokta temizlik yöntemidir.
Neden Sadece İPA (İzopropil Alkol) Yetmez?
- Sıcak Su ve Bulaşık Deterjanı (Altın Kural): İzopropil alkol (İPA) yağları her zaman tamamen sökmez; çoğu zaman çözüp tablanın geneline ince bir film halinde yayar. PEI tabla bakımı konusunda topluluğun ortak çözümü, tablayı her 5-10 baskıda bir lavaboda ılık su ve parfümsüz/kremsiz sıvı bulaşık deterjanı (örneğin klasik bulaşık deterjanı) ile yumuşak bir süngerle yıkayıp kağıt havluyla kurulamaktır.
- Ara Temizliklerde İPA: Günlük baskılar arasında toz ve hafif kalıntıları almak için %90+ saf İzopropil Alkol ve mikrofiber bez kullanabilirsiniz.
- Aseton Uyarısı: Dokulu (Textured) PEI tablalarda kesinlikle aseton kullanmayın; aseton PEI kaplamayı çatlatır ve kalıcı olarak bozar. Detaylı model bazlı ipuçları için Bambu Lab A1 ve P1 Serisi: Dokulu PEI Tablaya Yapışma Sorunları rehberimize göz atabilirsiniz.
3. Adım: "Brim" (Kenarlık) ve "Fare Kulakları" (Mouse Ears)
Termal büzülme kuvvetleri her zaman modelin dış köşelerinde yoğunlaşır. Köşelerdeki tutunma alanını büyüterek çekme gerilimini dağıtmak gerekir.
Brim (Kenarlık) Parametreleri
- Brim Genişliği: Dilimleyicide Outer Brim (Dış Kenarlık) seçeneğini aktif edin ve parça boyutuna göre 6 mm ile 12 mm (yaklaşık 12-25 hat) genişlik tanımlayın.
- Brim-Nesne Boşluğu (Brim-Object Gap): Brim'in parçayı gerçekten tutabilmesi için bu değeri 0.0 mm - 0.1 mm aralığında tutun. Boşluk 0.2 mm ve üzerine çıkarsa brim parçadan bağımsız kalır ve köşe kalkmasını önleyemez; 0.1 mm ise hem güçlü tutunma hem de baskı sonrası maket bıçağı (deburring tool) ile kolay ayrılma dengesini sunar.
Fare Kulakları (Mouse Ears / Anti-Warping Tabs)
Sadece 90 derecelik sivri köşelerde kıvrılma oluyorsa, tüm modelin etrafına Brim atıp temizliğiyle uğraşmak yerine OrcaSlicer veya Cura'daki Mouse Ear (Anti-Warping Tab) özelliğini kullanın. Köşelere eklenen tek katmanlı dairesel diskler, gerilimi çok yönlü dağıtarak köşeyi tablaya çiviler ve baskı bittiğinde saniyeler içinde koparılır.
4. Adım: Katman Soğutma Fanı (Part Cooling Fan) Yönetimi
Warping sorununun ana tetikleyicisi plastiğin aniden soğuyup şok büzülmeye uğramasıdır. Nozül yanındaki parça soğutma fanı (Part Cooling Fan) veya hızlı CoreXY cihazlardaki yan yardımcı fan (Aux Fan) yanlış kademelendirilirse parça daha ilk dakikalarda tabladan ayrılır.
Malzemeye Göre Fan Stratejisi
- İlk Katmanlarda Tamamen Kapalı: Hangi filamenti basarsanız basın, ilk 3 ila 5 katman boyunca parça soğutma fanını %0 (Kapalı) konumunda tutun.
- ABS ve ASA: Parça soğutma fanını tamamen kapatın (%0) veya yalnızca köprüleme (bridging) ve çok küçük kesitli detaylarda maksimum %10-%20 hızda çalıştırın.
- PETG: Fan hızını %20-%40 aralığında sınırlandırın; yüksek fan hem köşe kalkmasına hem de katmanlar arası yapışmanın (layer adhesion) zayıflamasına yol açar.
- PLA (Geniş ve Kalın Parçalar): PLA normalde %100 soğutmayı sever; ancak tabanı geniş ve kalın duvarlı bir kutu basıyorsanız fanı 4. katmandan sonra kademeli olarak açın ve özellikle Aux Fan (Yardımcı Yan Fan) hızını %0-%30 seviyesine düşürün. Yan taraftan tek yönlü üfleyen güçlü Aux fanlar, büyük PLA baskılarda tek taraflı kıvrılmanın bir numaralı sebebidir.
5. Adım: Doğru Tabla Sıcaklığı ve Cam Geçiş Sıcaklığı (Tg) Dengesi
Tabla sıcaklığının amacı, alt katmanları plastiğin Cam Geçiş Sıcaklığı (Glass Transition Temperature - Tg) değerine yakın tutarak moleküler gerilimi gevşetmektir. Ancak "ne kadar sıcak o kadar iyi" düşüncesi yanlıştır: tabla sıcaklığı Tg değerinin çok üzerine çıkarsa alt katmanlar fazla yumuşak kalır ve üst katmanların çekme kuvvetine direnemeyip hem Fil Ayağı (Elephant's Foot) hem de köşe ayrılması yapar.
| Filament Türü | Cam Geçiş Sıcaklığı (Tg) | Önerilen Tabla Sıcaklığı | Parça Fanı (İlk Katman / Normal) | Kasa (Enclosure) Gereksinimi | Önerilen Yüzey ve Yapıştırıcı Desteği |
|---|---|---|---|---|---|
| PLA / PLA+ | ~60°C | 55°C – 65°C | %0 (İlk 3 katman) / %70–%100 | Açık Kasa (Kabin kapağı açık tutulmalı) | Dokulu veya Düz PEI (Geniş parçalarda sıvı yapıştırıcı) |
| PETG | ~80°C | 70°C – 80°C | %0 (İlk 3 katman) / %20–%40 | Opsiyonel (Cereyansız ortam şart) | Dokulu PEI + Ayırıcı olarak PVP Stick / 3DLAC |
| ABS | ~105°C | 95°C – 110°C | %0 / %0–%20 (Sadece köprülerde) | Zorunlu (Kabin içi 45°C–55°C) | PEI / Mühendislik Tablası + 3DLAC veya ABS Slurry |
| ASA | ~100°C | 90°C – 105°C | %0 / %10–%25 | Zorunlu (Kabin içi 45°C–55°C) | PEI Yüzey + Sıvı Baskı Yapıştırıcısı |
| Naylon (PA / PA-CF) | ~70°C (Kristalizasyon yüksek) | 80°C – 100°C | %0 / %0–%15 | Zorunlu (Kabin içi 50°C+ ve kuru filament) | Garolite (G10) veya PA Özel Yapıştırıcı + Kuru Filament |
Ön Isıtma (Heat Soak) İpucu: 250x250 mm ve üzeri tablalarda sensör 100°C gösterse bile tablanın köşeleri henüz 80°C'de olabilir. Geniş ABS/ASA baskılardan önce tablayı ısıtıp baskıyı başlatmadan önce 5-10 dakika beklemek (Heat Soak), hem yüzey sıcaklığını homojenleştirir hem de kasa içi havayı ısıtır.
6. Adım: Hava Akımları (Draft) Kontrolü ve Kapalı Kasa Zorunluluğu
Açık bir pencere, çalışan bir klima veya odanın kapısı açıldığında oluşan hafif bir hava akımı bile baskının bir köşesini aniden soğutarak Warping'i tetikler. Özellikle kış aylarında ortam sıcaklığı ve nem değişimleri için Mevsimsel 3D Baskı Rehberi: Sıcaklık, Nem ve Filament Kurutma Yönetimi yazımızdaki ortam kurallarını uygulamanız kritik önem taşır.
- Açık Kasa Yazıcılar: Creality Ender 3 V3 SE veya Bambu Lab A1 gibi açık kasa cihazlarda büyük parçalar basarken yazıcıyı hava akımlarından uzak bir köşeye konumlandırın. Gerekirse dilimleyicide Draft Shield (Rüzgar Kalkanı) özelliğini açarak modelin etrafına koruyucu bir duvar ördürün.
- Kapalı Kasa (Enclosure) Yazıcılar: ABS baskı nasıl iyileştirilir? sorusunun en temel yanıtı kapalı kabindir. Bambu Lab X1 Carbon, Bambu Lab P2S veya Creality K1 gibi kapalı kasa yazıcılarda kasa içi sıcaklığın 45°C-55°C bandında sabit kalması, katmanlar arası sıcaklık farkını minimize ederek kıvrılmayı kökten engeller.
7. Adım: Model Geometrisi, İç Dolgu (Infill) ve Yapıştırıcı Destekleri
Bazen tüm yazıcı ayarlarınız kusursuz olsa bile parçanın kendi CAD tasarımı ve dilimleyici dolgu deseni büzülme kuvvetini katlayabilir.
İç Dolgu (Infill) ve Duvar Sayısı Optimizasyonu
- Doğrusal Dolgulardan Kaçının: Grid veya Rectilinear gibi boydan boya kesintisiz düz çizgilerden oluşan dolgular, soğurken halat gibi gerilerek köşeleri içe çeker. Bunun yerine gerilimi her yöne eşit dağıtan izotropik Gyroid veya 3D Honeycomb dolgu desenlerini tercih edin.
- Aşırı Dolgu ve Duvar Sayısını Azaltın: Parça içinde ne kadar fazla plastik kütlesi varsa büzülme kuvveti o kadar büyür. Mekanik olarak şart değilse iç dolguyu %15-%25 aralığında, duvar sayısını (Wall Loops) 2-3 seviyesinde tutun.
- Keskin Köşelere Pah/Radyus (Fillet/Chamfer) Ekleyin: Kendi tasarladığınız parçalarda 90 derecelik taban köşelerine 2-5 mm radyus (Fillet) vermek, termal stresin tek bir noktada toplanmasını engeller.
Yüzey Yapıştırıcıları (3DLAC, Stick Yapıştırıcı ve ABS Slurry)
Fiziksel ve termal önlemlerin sınırına gelindiğinde kimyasal tutunma destekleri devreye girer:
- Sıvı Baskı Spreyleri (3DLAC / Dimafix): Tabla sıcakken aktifleşip soğuduğunda parçayı kendiliğinden bırakan termosensitif polimer spreyler, hem PLA/PETG hem de ABS/ASA'da en temiz ve homojen tutunmayı sağlar.
- PVP Katı (Stick) Yapıştırıcı: İnce bir tabaka halinde sürüldüğünde hem köşe kalkmasını önler hem de PETG, TPU ve PC gibi PEI yüzeye aşırı kaynama riski taşıyan malzemelerde güvenli bir ayırıcı katman (release agent) görevi görür.
- ABS Slurry (Aseton + ABS Karışımı): Yalnızca düz cam veya asetona dayanıklı yüzeylerde, bir miktar atık ABS filamentin asetonda eritilmesiyle elde edilen ince bulamaç, en inatçı mühendislik parçalarını dahi tablaya kilitler.
İlk katman ve tabla kalibrasyonunu tamamladıktan sonra baskı yüzeyinde ince tüylenmeler görüyorsanız, sıcaklık ve geri çekme ayarlarını optimize etmek için Stringing (İpliklenme) Sorununu Bitiren 3 Altın Retraction Ayarı rehberimize de göz atabilirsiniz.